新浪微博
 腾讯微博
多工位定位反复跑偏?三轴线轨滑台选型别只看行程
多工位定位反复跑偏?三轴线轨滑台选型别只看行程
设备调试反复校准原点,控制器参数一遍遍优化,零点补偿、反向间隙全部重新设置,可切换不同工位后,定位依旧反复跑偏。同一个坐标点位,第一次到位合格,多次循环运行就出现偏移,多工位阵列作业时,有的工位精准到位,有的点位错位超差,直接造成工件压伤、取放料失败、检测数据失效,设备稼动率大打折扣。
很多工程师选型三轴线轨滑台,第一关注点就是行程,确认 X/Y/Z 三轴移动距离满足工作范围,就直接敲定型号。但实际多工位循环工况下,行程够用≠定位稳定。行程只是运动边界,真正决定多工位重复定位可靠性的,是刚性、导轨预压、传动间隙、正交精度、抗偏载能力等机械本体指标。只盯着行程选型,后期就容易陷入 “参数怎么调,定位还是跑偏” 的困境。
多工位反复跑偏,问题往往不在控制系统
不少现场遇到定位跑偏,优先怀疑伺服电机、驱动器、程序逻辑,反复修改控制参数,短暂改善后,跑一段时间故障复现。根源往往藏在滑台机械本体上,肉眼看不出明显晃动,但多工位往复运动、交变负载下,微小机械误差不断被放大,最终体现为定位跑偏。
1. **抗偏载刚性不足,多工位受力形变不一样**
多工位作业时,滑台滑块需要频繁移动到不同位置执行动作,负载重心时刻变化,会产生倾覆力矩。如果滑台本体型材壁厚不足、导轨规格偏小、滑块数量配置不够,不同工位下会产生差异化微变形。同样一套程序,负载偏向一侧时位移就出现偏差,换工位误差又发生改变,表现就是部分工位定位准、部分工位跑偏。行程再长,刚性不匹配,多工位稳定性无从谈起。
2. **导轨无预压,存在运动间隙,换向累积误差**
线轨滑台如果选用零预压轻预压导轨,空载时表现尚可。多工位频繁换向、往复启停,导轨内部间隙会被释放,每次换向产生微量偏移。多次循环运行,误差逐步累积,原点没有丢失,但实际工位位置持续跑偏。尤其阵列多点作业,工位越多,偏移问题越突出。
3. **三轴正交精度不达标,装配自带先天偏差**
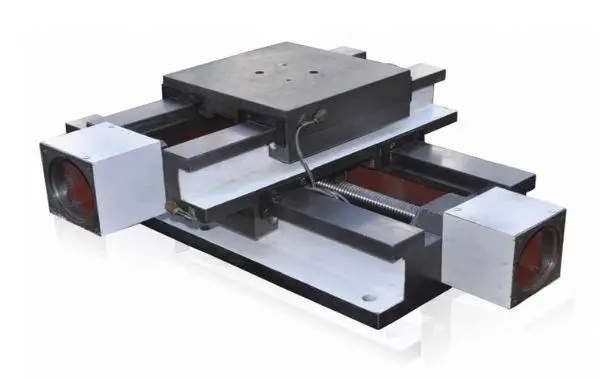
XYZ 三轴滑台由单轴模组叠加组装而成,如果模组拼接基准加工粗糙,X‑Y、Y‑Z 轴垂直度、正交精度出厂就存在误差。每移动一段行程,几何误差同步放大。看似单轴定位合格,走到远端工位,错位就十分明显。后期依靠电气补偿,只能缓解,无法彻底消除机械本体带来的固有偏差。
4. **传动链间隙,造成实际位置与反馈位置不同步**
滚珠丝杠、联轴器、轴承座存在间隙,电机编码器反馈显示已经到达目标坐标,但机械端实际没有到位。多工位来回穿梭,每次换向间隙释放程度不同,形成无规律跑偏。仅靠驱动器反向间隙补偿,只能应对固定间隙,面对动态变化的机械间隙,补偿效果十分有限。
5. **底座刚性薄弱,运行中基准扭曲变形**
部分滑台采用薄型材底座,长期循环工作,受振动、温度变化影响,底座发生微小扭曲,导轨基准随之偏移。短行程局部工位尚可,移动到大行程远端工位,跑偏现象会显著加剧。
很多项目选型,只核对三轴行程、负载重量,忽略刚性、预压等级、正交精度、传动配置,设备上机之后,多工位定位故障频发,再想改造更换,成本与工期损失巨大。
三轴线轨滑台,多工位工况选型重点看什么
多工位阵列、多点取放、批量检测、多点焊接等场景,选型不能只核对行程,把下面几项作为选型核心指标,从源头规避定位跑偏问题。
✅ **优先校核抗偏载刚性,匹配倾覆力矩**
不要只看额定直线负载,重点评估不同工位下的倾覆力矩。根据实际作业重心偏移,合理选择导轨规格、滑块数量,加厚加强本体基座,降低负载带来的挠度变形,保证滑台移动到任意工位,形变都控制在允许范围之内,杜绝不同工位形变不一致带来的定位偏差。
✅ **导轨匹配合适预压等级,消除运动间隙**
多工位频繁换向循环工况,避免选用无预压导轨,优先选用中预压线轨,消除滚动副内部间隙,抑制换向产生的位移跳变,保障往复运动重复定位一致性,减少误差累积。
✅ **严控三轴正交精度,减少几何原生误差**
要求厂家提供三轴垂直度检测数据,模组拼接基准面精密加工,保证 X/Y/Z 三轴正交精度。机械本体精度到位,后期调试才事半功倍,避免单纯依靠电气补偿去弥补机械缺陷。
✅ **传动部件等级与工况匹配**
多工位高精度场景,选用 C3/C5 级精密滚珠丝杠,搭配高刚性联轴器与锁紧轴承座,降低传动链间隙。长行程、高频次工况,有条件可配置全闭环光栅反馈,规避丝杠热伸长、传动间隙带来的定位漂移。
✅ **底座结构不能妥协**
优先高刚性底座结构,必要时采用时效处理的铸件基座,减少长期运行形变,稳固导轨安装基准,大行程远端工位同样保持精度稳定。
行程只是基础门槛,满足工作范围即可;刚性、预压、正交精度、传动系统,才是多工位稳定定位的核心。
别被够用的行程迷惑,机械本体决定设备上限
三轴线轨滑台,行程决定能 “走到哪里”,重复定位性能决定能不能 “每次都走到准确位置”。多工位连续作业,对滑台的动态稳定性要求远高于单点定位。
不少设备遇到多工位定位反复跑偏,反复调伺服、改程序,耗费大量调试工时,效果依旧不理想。更换匹配工况的高刚性预压型三轴线轨滑台后,工位偏移、点位错位问题直接改善,设备稳定性、良率明显提升。
选型时,不要看到行程参数达标就匆匆定版。尤其多工位阵列、多点检测、多点装配场景,多关注滑台机械本体性能,避开 “只看行程” 的选型误区,才能让整套设备发挥应有的精度价值。